technology
Comment DemoQuoter calcule : formules, hypothèses de démo et limites
Le parcours complet et reproductible de la géométrie STEP aux coûts de production, au moule et au total du devis, avec toutes les valeurs par défaut de la démo.
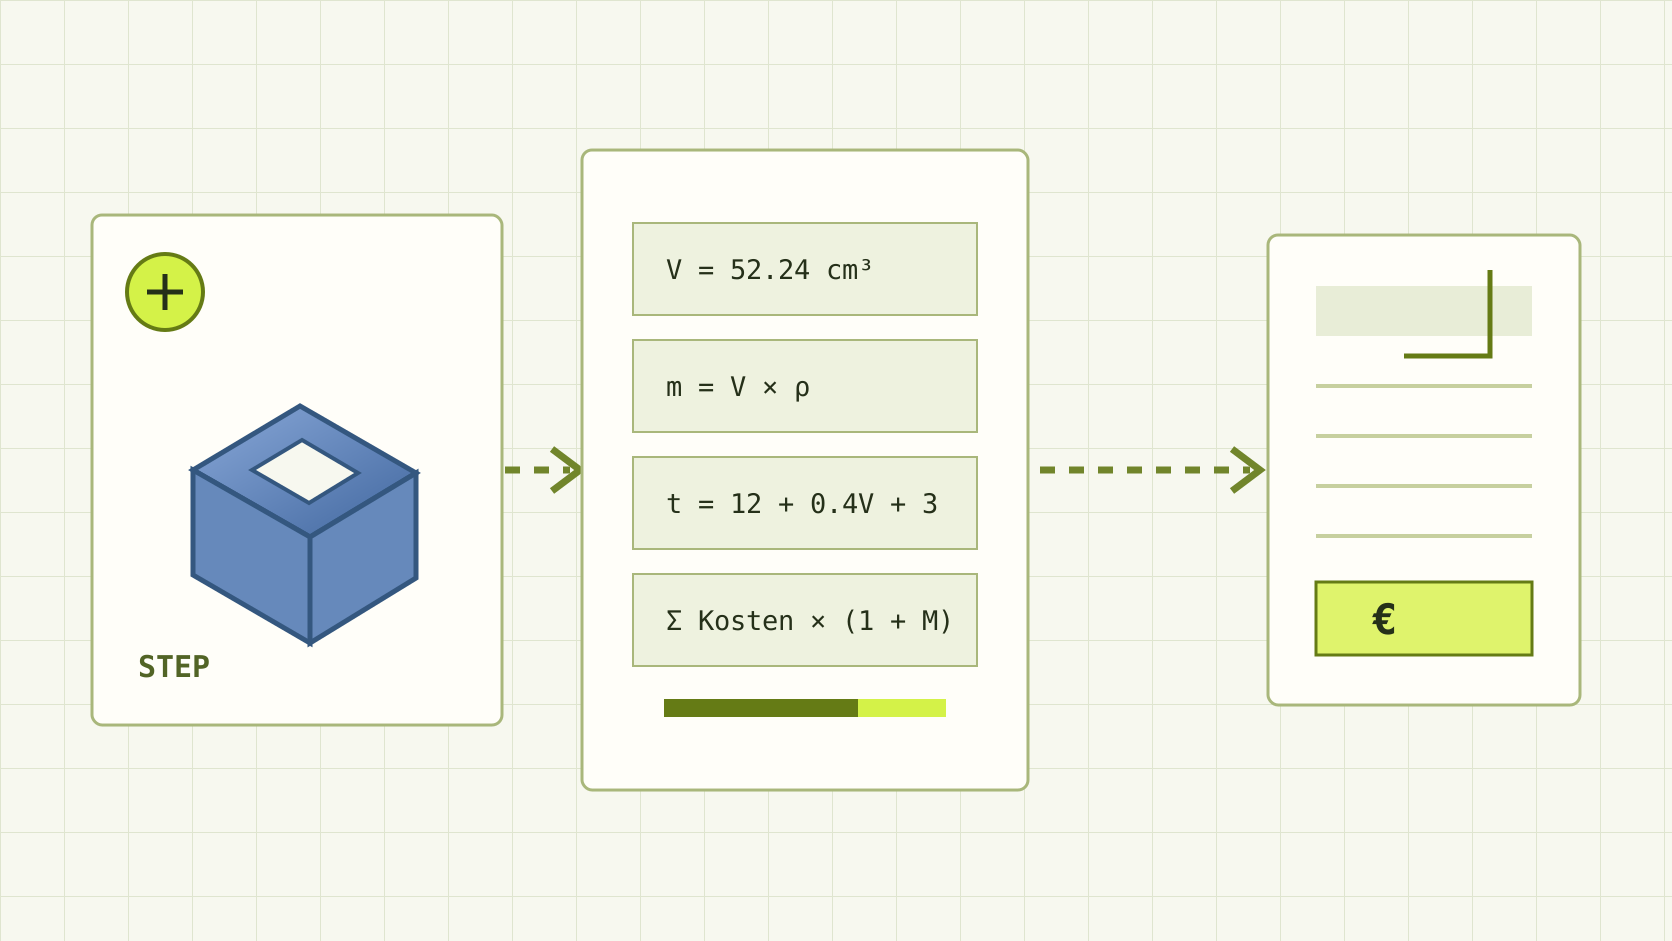
DemoQuoter ne repose pas sur un modèle caché de prix du marché. Le navigateur envoie la géométrie et les hypothèses choisies au backend. Celui-ci applique les formules ci-dessous et renvoie le prix avec son détail. Des entrées identiques donnent donc un résultat identique.
La démo reproduit l’économie du moulage par injection avec des valeurs d’exemple plausibles. Elle est représentative de la structure d’un devis et de la réaction des facteurs de coût, mais elle n’est pas calibrée pour une usine particulière. En production, ces valeurs sont remplacées par les matières, presses, règles de réglage, marges et validations du fabricant.
La demande initiale de la démo comprend 1 000 pièces en ABS, une cavité, un canal froid, une finition standard, une tolérance normale et l’outillage. Le résultat est marqué comme provisoire. Chaque choix peut être modifié avant l’export.
- Déterministe et vérifiable : géométrie, hypothèses, coûts intermédiaires et formules restent visibles.
- Utile pour une première indication rapide et cohérente, ainsi que pour comparer des variantes selon les mêmes règles.
- Pas une promesse prête pour la production : plans, fabricabilité, particularités et conditions commerciales doivent être vérifiés.
1. Ce qui vient du fichier STEP
L’analyse OpenCascade fournit le volume, la surface, les dimensions de la boîte englobante, la plus grande face et le nombre de faces. Le prix utilise le volume, les dimensions, la plus grande face et le nombre de faces. La surface est affichée pour la revue technique, mais n’agit pas directement sur le prix dans cette démo.
La surface projetée est approximée par la plus grande des trois faces de la boîte englobante et de la plus grande face détectée. La taille devient petite, moyenne, grande ou très grande. La complexité est volontairement plus simple : jusqu’à 50 faces simple, 120 moyenne, 250 complexe, puis très complexe. Le nombre de faces est un indicateur reproductible, pas une preuve de complexité du moule.
- Petite : surface projetée ≤ 10 000 mm² et dimension maximale ≤ 100 mm
- Moyenne : ≤ 40 000 mm² et ≤ 300 mm
- Grande : ≤ 160 000 mm² et ≤ 600 mm ; sinon très grande
2. Matière et temps de cycle
Le poids de la pièce vaut volume × densité matière. Une part de carotte donne le poids injecté : 30 % en canal froid, 5 % en canal chaud et 0 % sans carotte. Le coût matière par pièce vaut poids injecté en kilogrammes × prix de résine × (1 + taux de rebut).
Sans temps de cycle saisi par l’opérateur, la démo estime 12 secondes + 0,4 seconde par cm³ de volume + 3 secondes de manutention, avec une limite de 8 à 90 secondes. Les grandes pièces prennent ainsi plus de temps sans prétendre simuler le remplissage et le refroidissement.
- ABS : 1,04 g/cm³, 2,80 €/kg, 8 % de rebut
- PP : 0,91 g/cm³, 1,90 €/kg, 6 % de rebut
- PA6 : 1,14 g/cm³, 3,60 €/kg, 10 % de rebut
3. Prix de production par pièce
Le coût machine vaut taux horaire effectif × temps de cycle ÷ 3 600 ÷ cavités. Le taux effectif correspond aux 55 €/h de la démo divisés par 85 % d’utilisation. La main-d’œuvre directe suit la même répartition : taux horaire × secondes manuelles par cycle ÷ 3 600 ÷ cavités.
Par défaut, 2 heures de réglage à 60 €/h, soit 120 €, sont réparties sur la commande. Emballage et qualité sont ajoutés par pièce. Matière, machine, travail, réglage, emballage et qualité forment le coût de production ; la démo ajoute une marge de production de 25 %. La quantité agit surtout en répartissant le réglage unique sur plus ou moins de pièces.
- Main-d’œuvre directe : 0 seconde/cycle par défaut, avec un taux enregistré de 35 €/h
- Emballage : 0,02 €/pièce ; qualité : 0,00 €/pièce
- Toutes ces valeurs sont remplaçables dans les bases de calcul avancées
4. Prix du moule
Le coût du moule avant marge vaut base × facteur de cavités × complexité × finition × tolérance + supplément de canal. Les bases par taille sont 3 000 €, 8 000 €, 18 000 € et 40 000 €. Si l’outillage est inclus, la démo ajoute ensuite 10 % de marge.
Les facteurs pour 1, 2, 4, 8 et 16 cavités sont 1,00, 1,35, 1,85, 2,70 et 4,00 ; un autre nombre utilise le facteur configuré immédiatement inférieur. Les facteurs de complexité sont 1,00, 1,15, 1,35 et 1,65. Finition : 1,00 standard, 1,15 texturée, 1,25 polie. Tolérance : 0,90 grossière, 1,00 normale, 1,20 serrée, 1,40 très serrée et 1,75 critique. Un canal chaud ajoute 1 500 € à la base du moule.
Le backend possède aussi une voie déterministe séparée pour les éléments de fabrication vérifiés : une contre-dépouille, un filetage intérieur ou extérieur confirmé peut ajouter respectivement 1 500 €, 2 500 € ou 1 800 € avant la marge d’outillage. La démo publique ne valide pas automatiquement ces éléments et transmet zéro tant qu’ils ne sont pas confirmés dans un processus de revue intégré.
5. Du calcul au devis
Le total de production vaut prix de vente par pièce × quantité. Le devis total vaut production + outillage ; le prix unitaire complet divise ce total par la quantité. Le calcul reste dans le backend. Le frontend collecte les entrées, demande un recalcul et affiche le détail retourné.
Avant export, le chiffreur peut remplacer le total de production ou le prix d’outillage calculé. DemoQuoter conserve les valeurs calculées à côté des valeurs manuelles et dérive le total des chiffres approuvés. Le résultat de formule reste ainsi distinct de la décision commerciale.
6. Pourquoi c’est représentatif — et où cela s’arrête
La structure est représentative car elle utilise les mêmes familles de facteurs qu’un vrai chiffrage injection : résine consommée, cycle et capacité machine, cavités, réglage, travail, quantité, taille et effort du moule, finition et tolérance. Les effets vont aussi dans le sens attendu : plus de cavités réduisent le coût machine par pièce mais augmentent le moule ; tolérances serrées et surfaces polies augmentent l’outillage ; les grandes quantités diluent réglage et moule.
Représentatif ne veut pas dire universellement exact. Le cycle est une heuristique, la surface projetée ne calcule pas la force de fermeture et le nombre de faces ne révèle ni tiroirs, éjecteurs et refroidissement, ni tous les filetages ou contre-dépouilles. Le STEP contient la géométrie nominale, mais souvent pas les tolérances du plan, la nuance exacte, la couleur, le plan de contrôle, la logistique, les taxes ou le risque de paiement. Ces points sont hors du prix actuel.
Si vous souhaitez voir comment cette approche fonctionne avec vos vraies règles de calcul, nous pouvons la tester ensemble. Lors d’un pilote, nous comparons des pièces et devis historiques, calibrons les taux et cas limites, puis définissons les contrôles avant de relier le résultat validé à vos documents, votre ERP et vos ventes.